Artykuł sponsorowany
Jak dopasować dostawy stali do rytmu produkcji w zakładzie odbiorcy
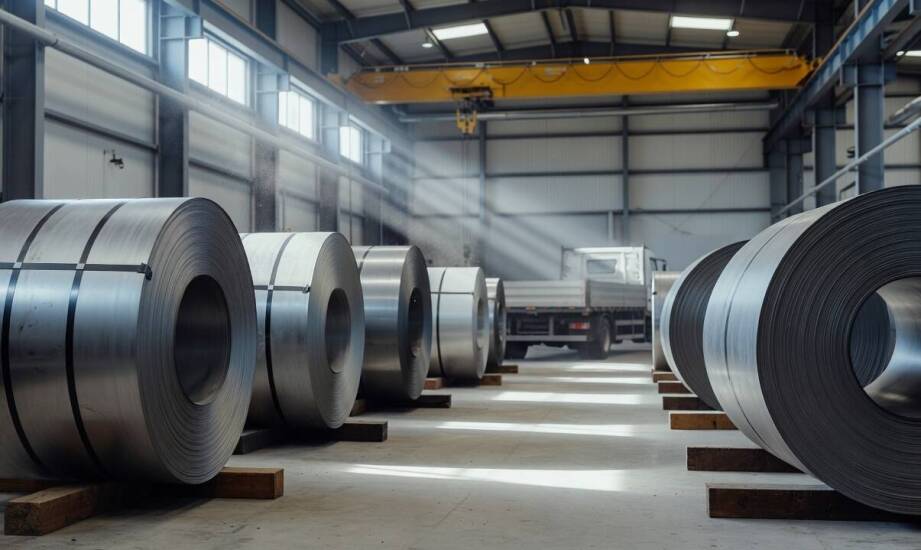
Jedna spóźniona dostawa materiału hutniczego potrafi zatrzymać całą linię produkcyjną w zakładzie. Pracownicy magazynu oraz operatorzy maszyn stoją bezczynnie, a kolejne etapy planu ulegają przesunięciu o wiele godzin. Taki scenariusz powtarza się regularnie w przedsiębiorstwach, które nie zsynchronizowały harmonogramu przyjazdów aut ciężarowych z rzeczywistym rytmem wytwarzania. Dostarczanie surowca dokładnie na czas, zgodnie z koncepcją dostaw bez składowania, uwalnia przestrzeń hali, ale jednocześnie znacznie zwiększa wrażliwość na zakłócenia logistyczne. Każde opóźnienie na trasie, błąd w dokumentacji lub nieporozumienie na rampie błyskawicznie przekłada się na straty finansowe i niedotrzymanie terminów wobec klientów końcowych. Spójność między logistyką a produkcją wymaga dokładnego ułożenia procesów, w których przewoźnik staje się integralną częścią łańcucha dostaw, a nie tylko zewnętrznym wykonawcą zlecenia.
Przeczytaj również: Jak skutecznie sprzedać stare felgi i co warto wiedzieć przed transakcją
Jak masa i kolejność rozładunku wpływają na produkcję?
Organizacja przewozu asortymentu hutniczego obejmuje znacznie więcej elementów niż samo wyznaczenie daty przyjazdu. Kluczowym czynnikiem pozostaje wielkość partii oraz jej masa całkowita. Ciężkie kręgi blachy, grube rury czy długie belki konstrukcyjne wymagają odpowiedniego sprzętu na placu rozładunkowym, takiego jak suwnice lub wózki widłowe o podwyższonej nośności. Oprócz samego sprzętu ogromne znaczenie ma przemyślana sekwencja wyjmowania poszczególnych elementów z naczepy. Prawidłowe zabezpieczenie ładunku za pomocą pasów transportowych i mat antypoślizgowych zapobiega przesunięciom w trakcie jazdy, ale zmusza operatorów do wykonania dodatkowych czynności przed rozpoczęciem pobierania materiału. Nieprawidłowe ułożenie towaru przez nadawcę blokuje dostęp do partii potrzebnych w danym momencie, co zmusza magazynierów do podwójnego przerzucania ciężkich detali. Każda nieplanowana operacja ładunkowa wydłuża czas obsługi i naraża pracowników na ryzyko wypadku.
Harmonogram przyjęć musi ściśle odpowiadać zapotrzebowaniu konkretnych gniazd produkcyjnych. Zbyt wczesny przyjazd auta ciężarowego przeciąża ograniczoną powierzchnię magazynową i zaburza rytm pracy zakładu. Fabryka zmuszona jest szukać tymczasowego miejsca dla materiału, który trafi do obróbki dopiero za kilka dni. Generuje to zbędny chaos i wymusza przesuwanie innych komponentów oczekujących na wydanie. Model zaopatrzenia opiera się na precyzji – surowiec powinien trafiać z naczepy bezpośrednio pod maszyny obróbcze. Zaburzenie tego mechanizmu przez przedwczesną dostawę niesie za sobą podobne koszty organizacyjne, co kilkugodzinne spóźnienie pojazdu.
Jak zaplanować stałe okna odbioru w transporcie?
Przedsiębiorstwa produkcyjne optymalizują obsługę logistyczną, wprowadzając stałe okna czasowe dla przyjeżdżających kierowców. Precyzyjne wyznaczenie godziny podstawienia pod rampę pozwala na wcześniejsze przygotowanie odpowiedniej liczby pracowników oraz zwolnienie miejsca na placu manewrowym. Cykliczne kursy dopasowane do okien czasowych zapobiegają kolejkowaniu aut przed bramą zakładu. W tym modelu nadawca ładunku zobowiązany jest do przekazania szczegółowych informacji o parametrach towaru, sposobie zapakowania oraz przewidywanym czasie gotowości do wyjazdu. Brak kompletnych danych w liście przewozowym niemal zawsze prowadzi do nieporozumień. Pracownicy działu zaopatrzenia muszą wiedzieć, z jakiego kierunku nadjeżdża surowiec i czy kierowca posiada odpowiednie uprawnienia do wjazdu na specyficzne strefy.
Właściwy dobór taboru do charakterystyki ładunku ułatwia dotrzymanie wąskich rygorów czasowych. Do obsługi wyrobów hutniczych powszechnie wykorzystuje się naczepy plandekowe typu firanka, które umożliwiają szybki, boczny dostęp do przestrzeni ładunkowej, a także ułatwiają zadaszony załadunek. W przypadku elementów o dużej objętości lub niestandardowych wymiarach sprawdza się wersja mega z powiększoną kubaturą i możliwością regulacji wysokości dachu. W praktyce firmy transportowej Frasik, zajmującej się obsługą takich zleceń, kluczowe okazuje się weryfikowanie technicznych możliwości rozładunku u odbiorcy końcowego. Doświadczony przewoźnik potrafi zasugerować optymalne ułożenie ładunku, by pierwsza partia mogła natychmiast trafić na linię cięcia, bez konieczności przestawiania pozostałych elementów.
Zarządzanie ryzykiem w łańcuchu dostaw wymaga elastycznego podejścia do harmonogramowania, szczególnie w obrębie dużych aglomeracji. Planując obsługę rynków południowej Polski, w tym transport stali w Krakowie, bierze się pod uwagę specyfikę lokalnych stref przemysłowych oraz układ węzłów autostradowych. W okresach wzmożonego ruchu na głównych szlakach komunikacyjnych warto zaplanować bezpieczny bufor czasowy, który zniweluje ewentualne opóźnienia. Z kolei w przypadku zakładów o skrajnie krótkich oknach technologicznych, skuteczniejsza bywa bezpośrednia synchronizacja przejazdu z powiadomieniami z systemu zarządzania produkcją. Kierowca otrzymuje sygnał o możliwości wjazdu na teren fabryki dokładnie w momencie, gdy zwalnia się wyznaczona strefa.
Efektywna logistyka wyrobów hutniczych wykracza daleko poza sam pomiar czasu przejazdu z punktu startowego do punktu docelowego. Pełna spójność między planem produkcji, pracą magazynu docelowego i harmonogramem przewozów stanowi fundament stabilnego zaopatrzenia. Nawet najszybszy przejazd traci znaczenie, jeżeli kolejne partie surowca nie trafiają do procesu wytwórczego w odpowiedniej kolejności i o właściwej porze. Zbudowanie trwałej komunikacji między nadawcą, przewoźnikiem a odbiorcą pozwala wyeliminować wąskie gardła, zredukować przestoje i stworzyć płynny mechanizm zasilający maszyny obróbcze. Przedsiębiorstwa traktujące logistykę jako przedłużenie własnej linii produkcyjnej zyskują znaczną przewagę w terminowej realizacji kontraktów.
Kategorie artykułów
Polecane artykuły

Porady dotyczące konserwacji i serwisowania napinaczy do taśmy stalowej dla długotrwałej eksploatacji
Napinacze do taśmy stalowej odgrywają kluczową rolę w zapewnieniu długotrwałej eksploatacji oraz efektywności pracy w różnych branżach. Ich podstawowe funkcje obejmują utrzymanie odpowiedniego napięcia taśmy, co wpływa na jakość i precyzję wykonywanych zadań. Właściwe konserwowanie tych urządzeń jes

Historia i rozwój produkcji liturgicznego chleba na przestrzeni wieków
Początki chleba liturgicznego sięgają wczesnych wspólnot chrześcijańskich, które zaczęły używać go w obrzędach religijnych. Christ jest producentem chleba liturgicznego, w tym Hostii oraz wafli bożonarodzeniowych. Produkty te powstają z czystej mąki i wody, a proces ich produkcji jest zgodny z prawe